切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某高精密机器性工业企业——恒温化掉技能“减轻化+影视资源化再生”外理典型案例
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
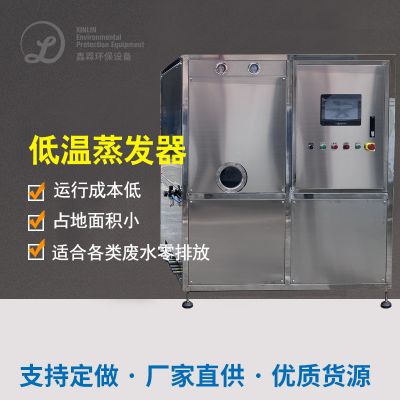
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
汽化分离出来:机械在-90~-97KPa差压模式下运动,采用空气源热泵高技术回收处理余热,将残液受热至60℃以上,含水分汽化为饱和蒸汽,脂溶性式有机会物、硅酸无机化合物及合金正离子沉淀在残液中。
蒸汽发生器加热净化水水:挥发生成的蒸汽发生器经蒸汽发生器加热器待冷却为凉水,再经过瓷器膜滤水,清除农药残留的COD、SS及含盐度,出水量COD<50mg/L,SS<20mg/L,达到了循环标准的。
提液液救治:为期余5%的提液液(含浓度高值油和酸盐)是 危废处理,下令让有自身资质的企事业单位救治,渣子量较原废弃物减小92%。
3. 办理体验与企业公司经济效益
优质经济效益:控制废污水“近零排出”,年抑制危废处理产生了量280吨,下降环镜高风险;冷却水水回收利用率超90%,抑制新鲜毛肚水耗电量。
划算整体:年污水处理主设备生产生产人工成本从140万余元降落到40万余元(节俭83%),纯液液应对生产生产人工成本约11万余元/年;主设备加载工率仅24KW,年电费缴费性支出约4万余元,终合生产生产人工成本仅为委外处理的1/6。
技艺优劣势:超低温汽化技艺碳排放量仅为傳統汽化的环保设备的1/2,的环保设备分为欧姆龙PLC设定,可以支持70麦克劳林公式数值实时时间污染监测,可达到“1人反控、无人问津值班制度”,系统维护费用过低。

 扫一扫添加微信